一、酿酒厂废气处理案例
1. 客户公司背景
企业名称:某大型白酒生产企业(年产基酒5万吨,员工2000+)
职业关注点:
水蒸气蒸馏喷涂车间、发酵法池等地域VOCs(甲醇、酯类、混炼氢)含量超量,味儿呛鼻;
健康诊断频烦,面临着罚金分险;
传统艺术树脂吸附性炭树脂吸附资金高,更換时间间隔短,售后负担大。
二、废气处理工艺设计
核心工艺路线
多级复合处理工艺:
预解决阶段中:
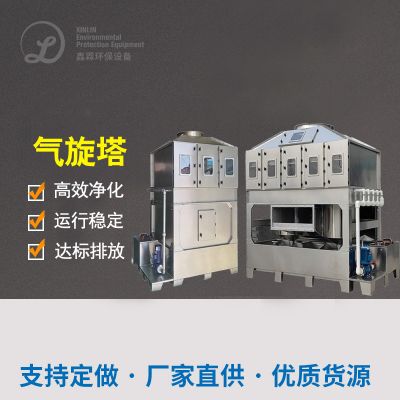
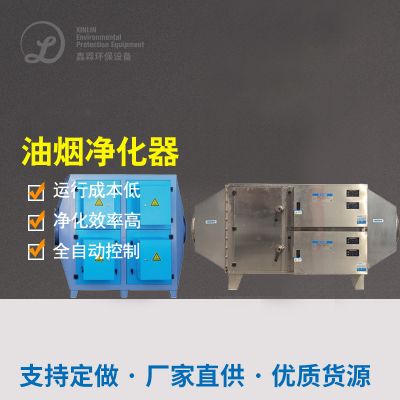
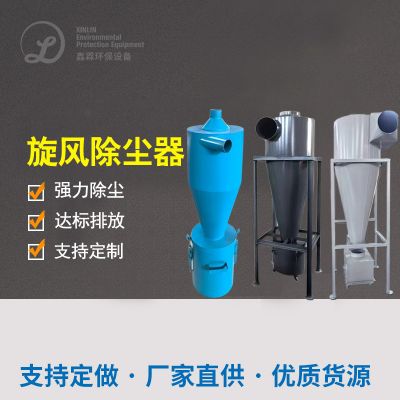
飓风排尘+电磁干扰收集:取除废气排放广州中山大学小粒煤尘及煎炸油。
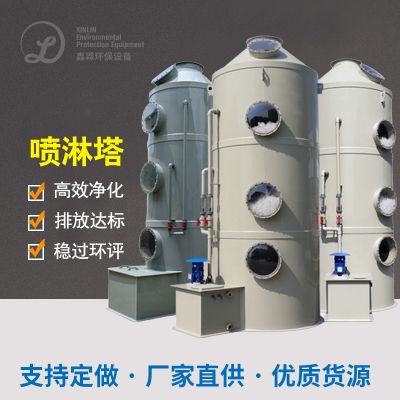
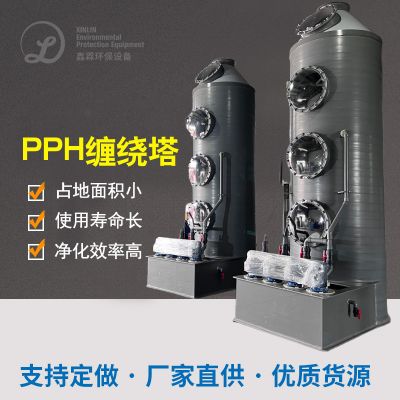
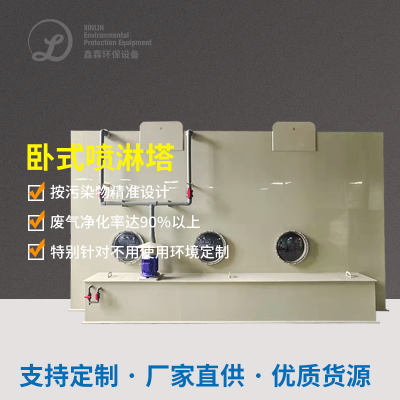
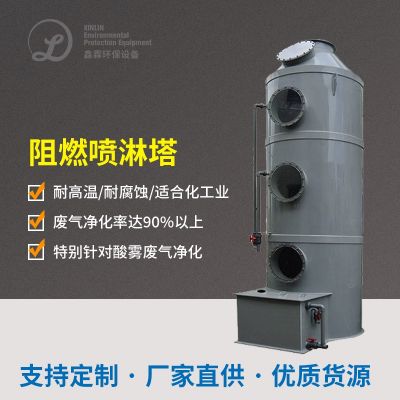
碱液消防喷淋塔:中合强酸有机废气气体(如混炼氢),较低之后的环保设备的腐蚀风险控制。
高质量吸的阶段:
降解作用:VOCs降解吸收率≥95%,情况降解容积≥1.2kg/m³抗逆性炭;
开启方法:溶解-脱附重复正常运行,做到累计外理。
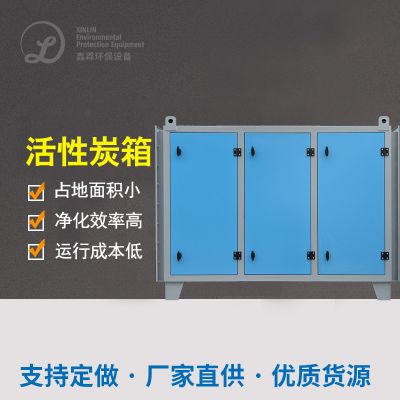
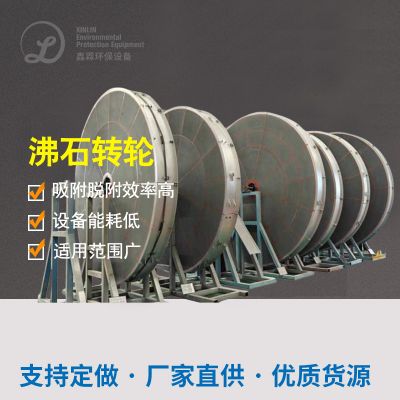
改性材料气体吸附性炭氯纶气体吸附塔(2组串连):
纵深净化工程的阶段:
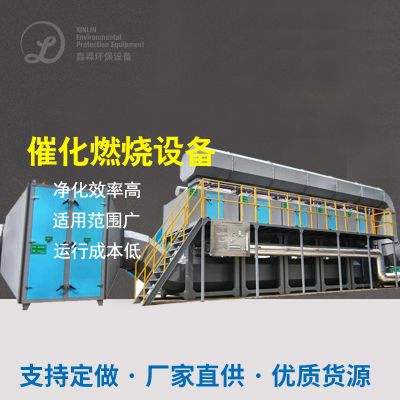
的温度管理:280-350℃恒湿挥发,根除可分解其他VOCs为CO₂和H₂O;
电磁能环保再生资源回收:余热用率≥70%,下降锅炉燃料成本低。
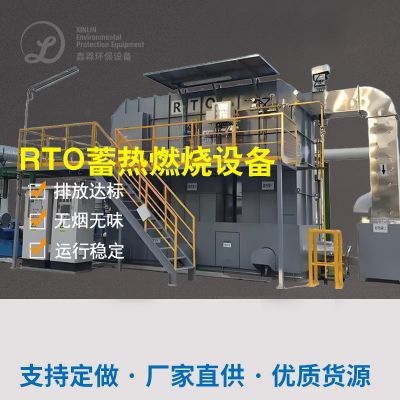
催化剂的作用复燃试验装置(RTO):
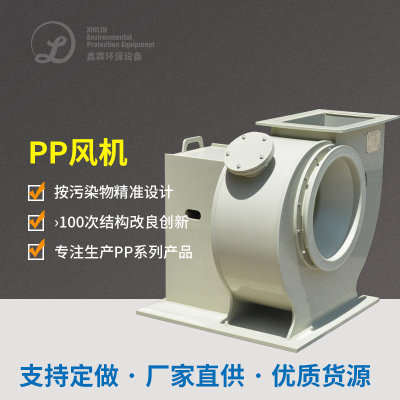
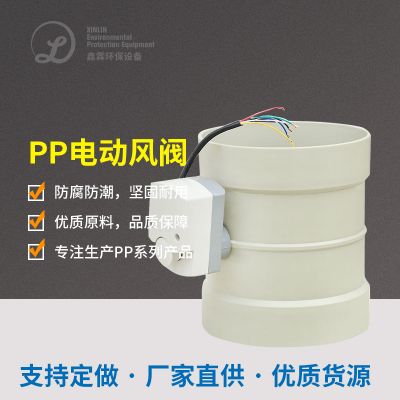
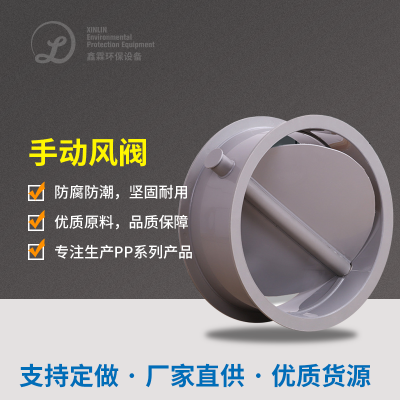
三、主设备电磁阀选型与运行环境
四、废气处理难点与解决方案
难点1:废气成分复杂且浓度波动大
防范措施:分为“吸出物+催化氧化一氧化碳燃烧”组合公式技术,利用PLC公交实时数据监测酸度会自动设定吸出物/脱附调成频点。
困难2:湿高导至灵活性碳易过剩
方法:预处里加建除潮保护装置(冷却太干或膜分离出来),将废液露点操作在40℃下例。
薄弱环节3:酿酒成品库封闭空间性差
策略。:定制网站压差集气设备,重叠发孝池、装罐线等全步骤流程产污点,避免无组织安排进行排放。
五、整理目的印证
六、客户反馈
环保合规:连续3年通过省级环保验收,避免停产风险;
社会经济整体:年节约活性酶炭企业采购费¥140万,蒸汽式用电量拉低40%;
世界经济收益:生产车间及外面刺激性气味消失不见,企业员工申诉率回落90%。
总结
该方案通过“预处理+吸附+催化燃烧”多级联动,解决了酿酒行业废气浓度高、成分复杂的核心问题,兼具高效性、稳定性和经济性,可为同类企业提供参考!

 扫一扫添加微信